ARNO - каталог сверление 2011
235
для размещения заказа - info@arno-tools.ru
Характер износа и рекомендации
Wear and its solution
Usures et solutions
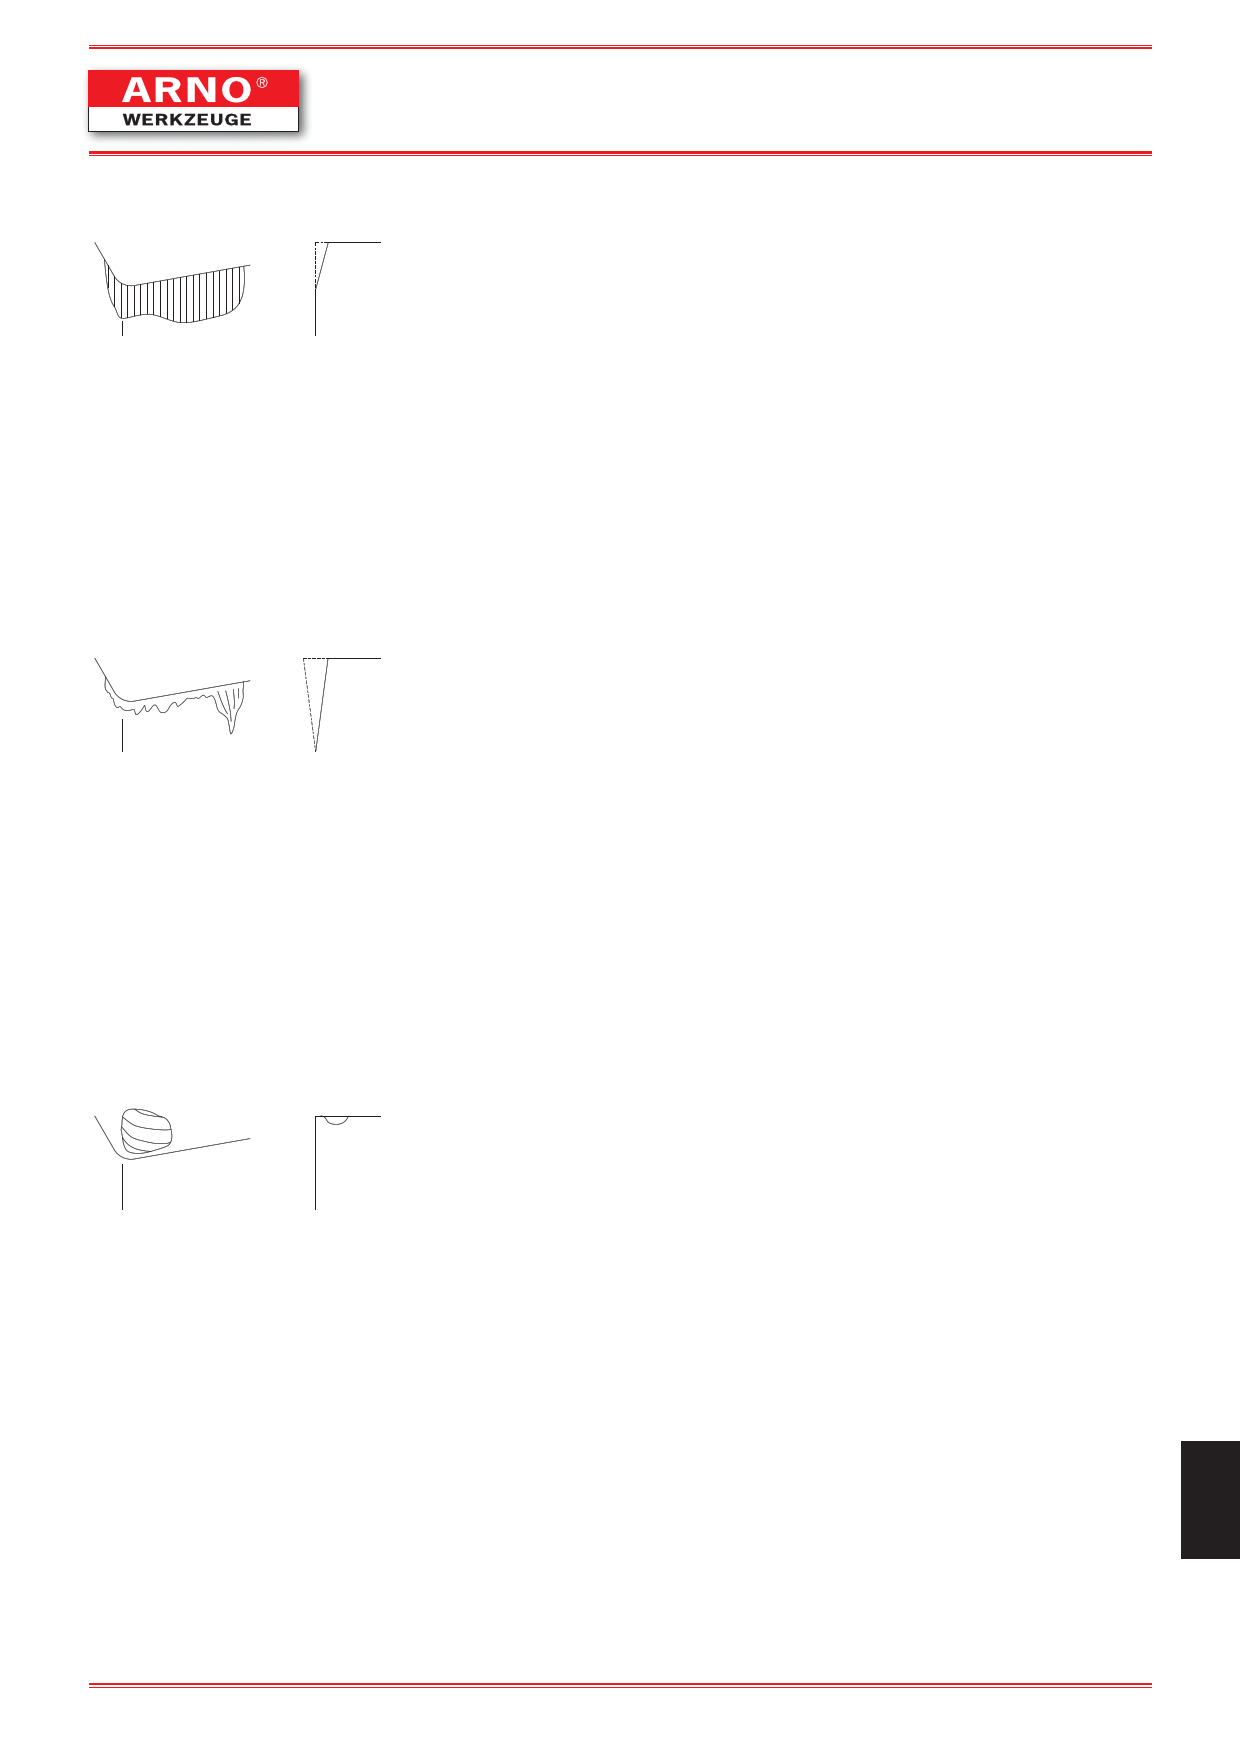
Износ по задней поверхности / Flank wear / Usure en dpouille
Быстрый износ и абразивный износ по задней поверхности вследствии слишком большой
скорости резания и недостаточной износостойкости сплава. Приводит к ухудшению качества
поверхности, выходу за пределы поля допуска и увеличению силы трения в зоне резания.
Способы устранения: • уменьшить скорость резания
• выбрать марку сплава с большей износостойкостью.
Abrasive wear, resulting from mechanical stresses - can be seen as a flat on the clearance of
the cutting edge. Excessive flank wear result in bad surface finish, inaccuracy and increasing
friction.
Solution: • reduce cutting speed
• choose more wear resistant grade.
Usure abrasive, suite des efforts mcaniques, qui apparat sous forme dune surface plane
sur la dpouille de larte de coupe. Une usure trop importante de la dpouille conduit un
tat de surface mdiocre, une perte de prcision et un frottement croissant.
Solutions: • rduire la vitesse de coupe
• choisir une nuance prsentant une meilleure rsistance lusure
Образование проточин / Wear by intentation / Usure en entaille
Образование проточин наблюдается в зоне контакта инструмента и поверхности заготовки.
Причина возникновения проточин - инородные включения в материале заготовки.
Чрезмерный износ такого характера приводит к нарушению условий образования стружки
и может привести к поломке пластины.
Способы устранения: • уменьшить подачу.
• выбрать марку сплава с большей износостойкостью.
Wear by intentation on the main cutting edge can be seen where the cutting edge and workpiece
has its contact. The main reason are hard particles in the workpiece material. Excessive wear
by intentation influences chip formation and can also lead to insert breakage.
Solution: • reduce feed rate
• choose more wear resistant grade.
Lusure en entaille apparat au niveau du point de contact de larte principale de coupe avec la
surface de la pice. Elle est occasionne par des particules dures du matriau usiner. Une
usure en entaille importante influence la formation du copeau et augmente le risque de rupture.
Solutions: • rduire lavance
• choisir une nuance prsentant une meilleure rsistance lusure
Лункообразование / Crater wear / Usure en cratre
Усиленный дифузионный износ в следствии возникновения высоких температур в зоне кон-
такта материала и инструмента. Приводит к ослаблению режущей кромки , при возможном
разрушениии влечет ухудшение чистоты обработки поверхности.
Способы устранения: • уменьшить скорость резания
• уменьшить подачу
• выбрать марку сплава с покрытием.
Wear on the rake angle caused by diffusion and abrasion. Crater wear results from the contact
chip / cutting material and diffusion at the hot part of the cutting edge. Excessive crater wear
changes the geometry, can disturb chip-formation and can weaken the cutting edge.
Solution: • reduce cutting speed
• reduce feed rate
• use coated carbide grades
• choose positive cutting geometry.
Usure de la surface de coupe provoque par la diffusion et labrasion. Lusure en cratre rsul-
te du contact de la matire de coupe (processus de rectification) et de la diffusion sur la partie
chaude de la coupe (contact copeaux-matires de coupe). Une usure en cratre importante
modifie la gomtrie de la coupe et peut dtriorer la formation des copeaux et dgrader larte
de coupe.
Solutions: • rduire la vitesse de coupe
• rduire lavance
• utiliser des nuances de carbure revtu
• choisir des plaquettes gomtrie positive
i
info@arno-tools.ru
www.arno-tools.ru
235