ARNO - каталог сверление 2011
i
236
для размещения заказа - info@arno-tools.ru
Характер износа и рекомендации
Wear and its solution
Usures et solutions
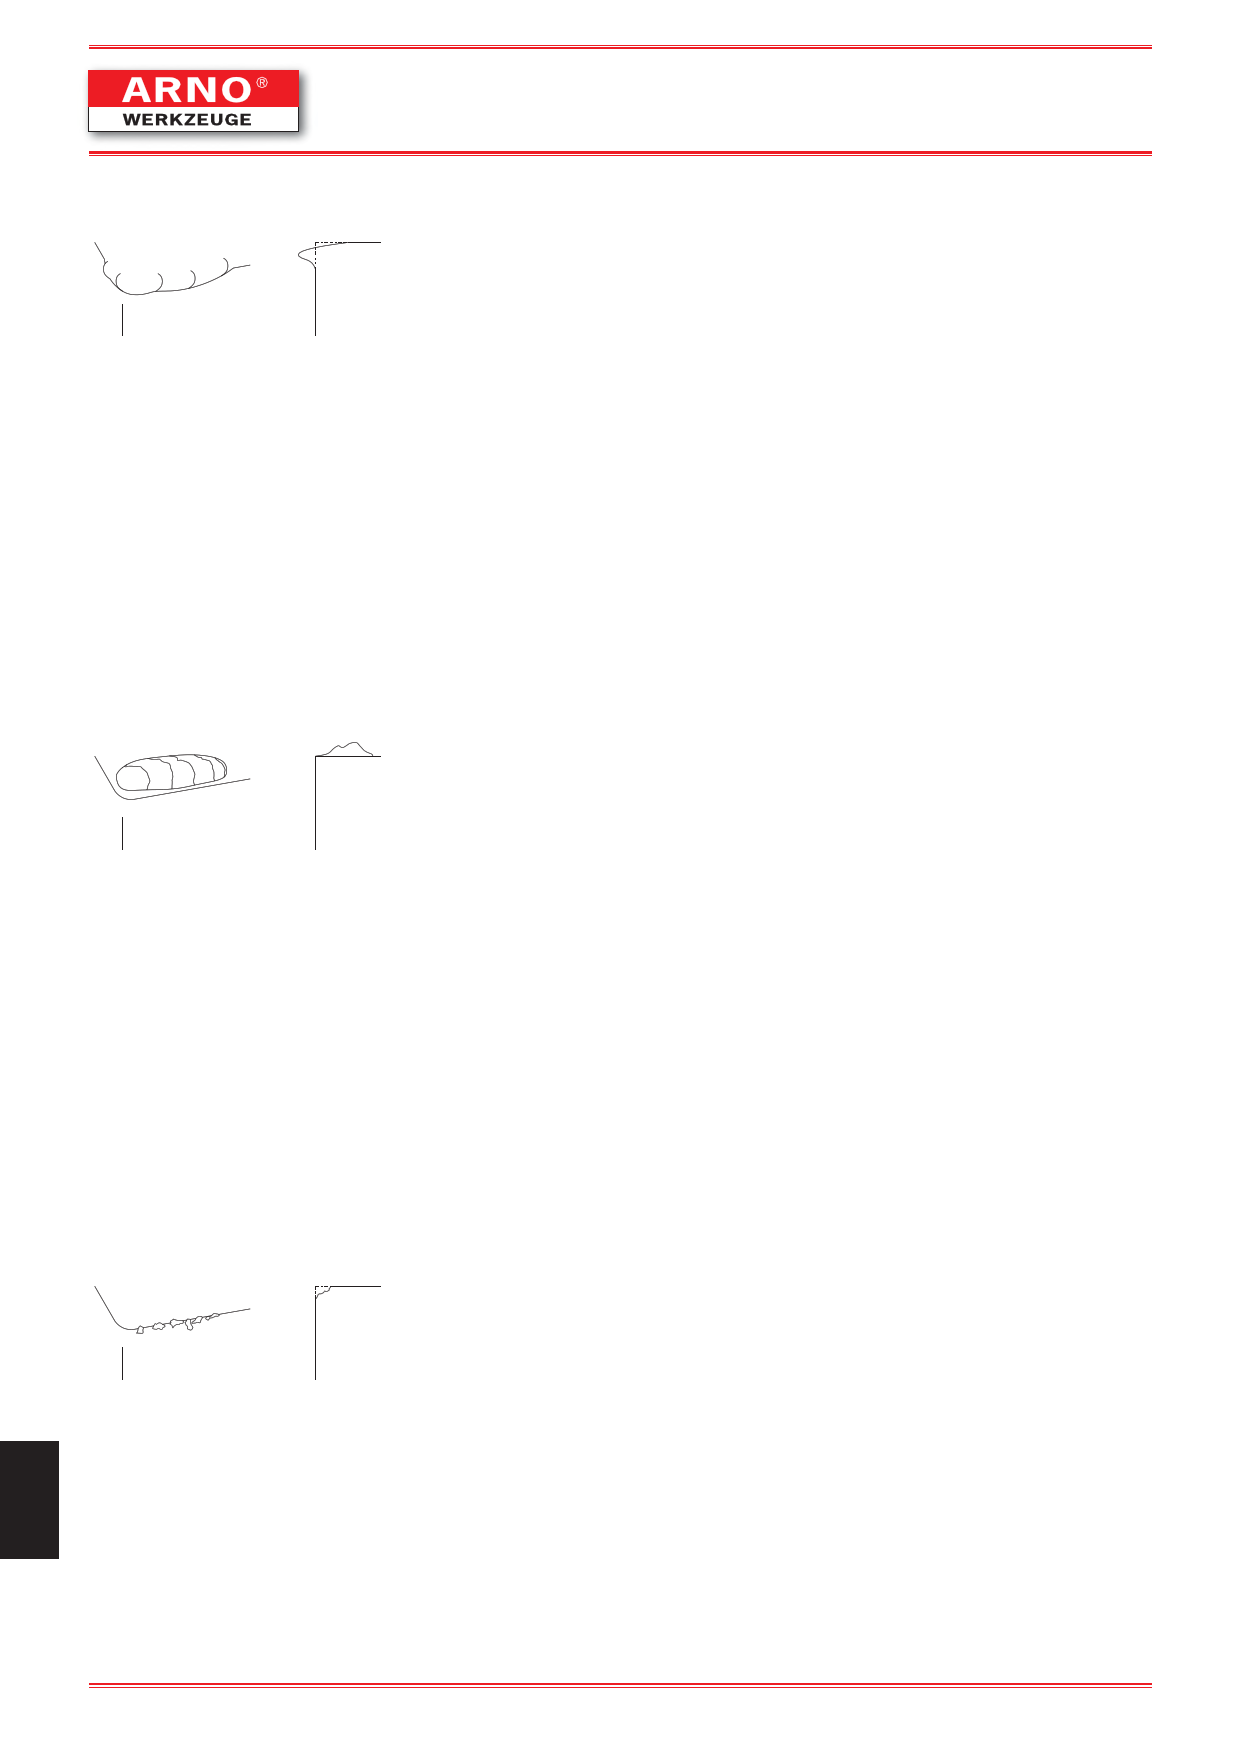
Пластическая деформация / Plastic deformation / Dformation plastique
Прогиб режущей кромки или вдавливание задней поверхности - главным образом из-за
высоких значений скорости и подачи, что приводит к увеличению сил резания и повышению
температуры. Приводит к нарушению условия образования стружки, интенсивному износу
по задней поверхности и поломке пластины.
Способы устранения: • уменьшить скорость резания
• уменьшить подачу
• выбрать марку сплава с большей изосостойкостью
Wear caused by high temperature and stress on the cutting edge - mainly because of high cutting
speeds and feed rates and hard workpiece materiales. Plastic deformation leads to bad chip for-
mation and surface quality and in some cases to insert breakage.
Solution: • reduce cutting speed
• reduce feed rate
• use more wear resistant carbide grades.
Usure occasionne par des tempratures dusinage leves en combinaison avec une pression sur
larte de coupe, phnomne rsultant dune vitesse et dune avance leves et une duret importan-
te de la pice usiner. La dformation plastique occasionne un mauvais contrle des copeaux, un tat
de surface mdiocre et augmente le risque de rupture de la plaquette.
Solution: • rduire la vitesse de coupe
• rduire lavance
• choisir une nuance prsentant une meilleure rsistance lusure
Наростообразование / Build-up edge / Artes rapportes
Налипание обрабатываемого материала на пластину. Возможные причины - низкая скорость
резания или отрицательный передний угол. Приводит к ухудшению качества обрабатываемой
поверхности и выкрашиванию режущей кромки в момент срыва нароста.
Способы устранения: • увеличить скорость резания
• выбрать марку сплава с покрытием или кермет
• использовать охлаждение
Welding of workpiece material on the cutting material. Cutting geometry will change and build-up
edge will generally lead to cutting edge outbreaks. Build-up edges lead to bad surface finish and
breakage of the insert.
Solution: • increase cutting speed
• choose positive cutting geometry
• use coated carbide grades or Cermets
• use lubricant.
Les artes rapportes rsultent dune accumulation de mtal de la pice usine sur la face de coupe.
Elles occasionnent des modifications de gomtries et, lorsquelles se dtachent, peuvent dtriorer
larte de coupe. Elles mnent en outre des tats de surface mdiocres et la rupture de la
plaquette.
Solutions: • augmenter la vitesse de coupe
• choisir une gomtrie darte positive
• utiliser du carbure revtu ou du Cermet
• ravailler avec arrosage
Выкрашивание режущей кромки / Cutting edge outbreaks / Ecaillage de
larte de coupe
Основные причины выкрашивания - прерывистое резание и наростообразовние.
Приводит к ухудшению качества обрабатываемой поверхности и чрезмерному износу по
задней поверхности.
Способы устранения:• уменьшить подачу в момент врезания
• выбрать марку сплава с более высокой прочностью
• выбрать пластину с более прочной геометрией
• устранить причины наростообразования
Instead of having uniform wear, small parts of the cutting edge break away. The main reason is
interrupted cutting. Cutting edge outbreaks lead to bad surface finish and excessive flank wear.
Solution: • reduce feed rate when starting machining
• choose carbide grade with higher toughness
• use indexable insert with stronger cutting edge.
IIl ne sagit pas dune usure uniforme, mais de larrachement de petits fragments de larte de coupe
suite des interruptions de coupe. Lcaillage de larte de coupe saccompagne dun tat de surface
mdiocre et dune usure importante de la dpouille.
Solutions: • rduire lavance en dbut dusinage
• choisir une nuance de carbure forte tnacit
• choisir une plaquette prsentant une gomtrie de coupe plus stable
info@arno-tools.ru
www.arno-tools.ru
236