ARNO - каталог сверление 2011
для размещения заказа - info@arno-tools.ru
Общие рекомендации по сверлению
General recommendations for drilling
Donnes gnrales dapplication pour le perage
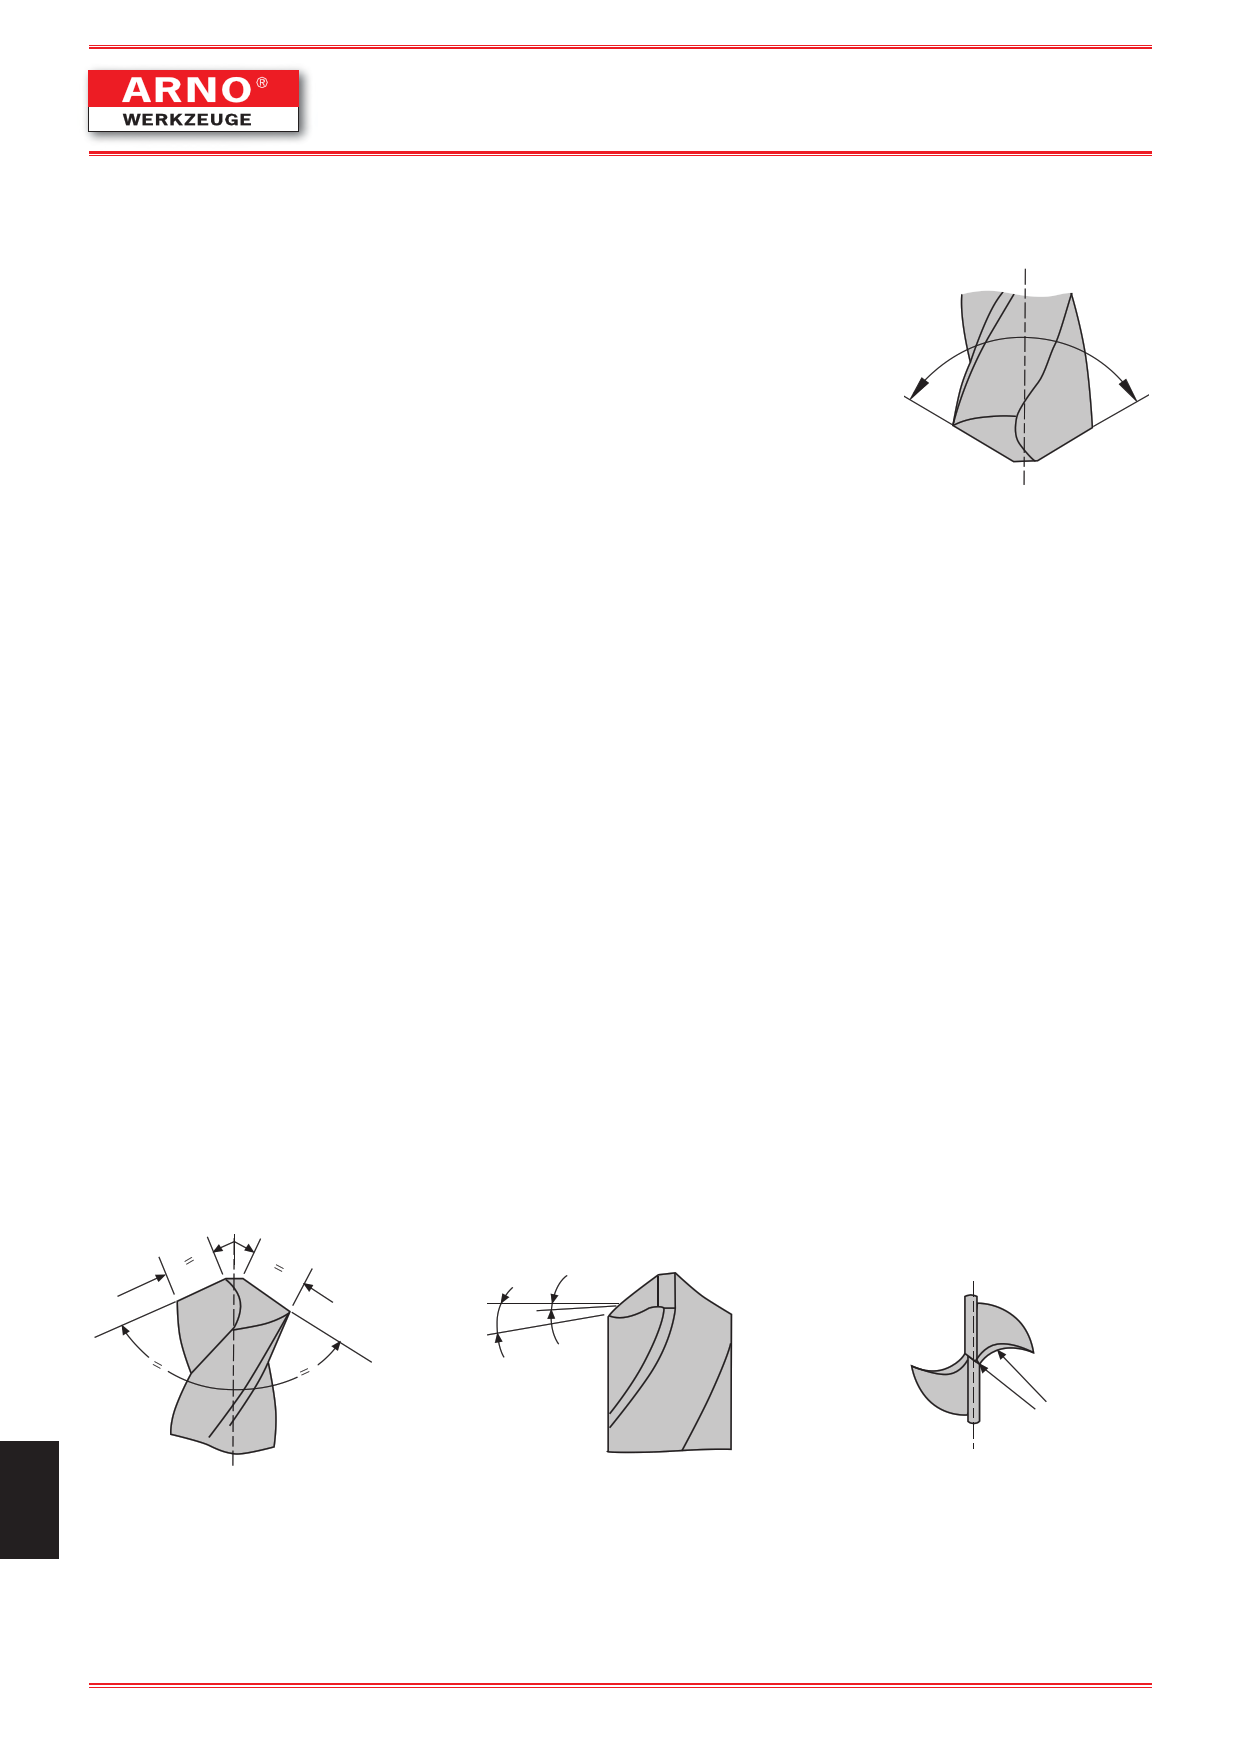
Угол при вершине спирального сверла
Point angle on twist drills
Angles de pointe des forets hlicodaux
Контрольное значение: Типовая конструкция для типа сверла N и H: = 118, для типа W: = 130
Test value:
Usual executin for tool types N and H: = 118, for tool type W: = 130
Valeurs dessais:
Excution normale pour outils types N et H =118°, pour outil type W : =130°
Контрольная точка: На главной режущей кромке см. (Рис. 7)
Test point:
At the cutting, see Fig. 7.
Point de mesure: Sur les artes principales, voir fig. 7
Средство контроля: По направляющей линии VDI 3331 часть1, отрезок ширина ленточки b
Testing equipment: According to VDI Guideline 3331 Part 1, Section Margin width b
Appareil de mesure: Suivant directive VDI 3331, partie 1, section largeur de listel b
Рис. 7
Fig. 7
Fig. 7
угол при вершине / Point angle /
Angle de pointe
Переточка спиральных сверл / Resharpening twist drills / Rafftage de forets hlicodaux
(1) Воизбежаниии чрезмерного износа сверла его следует переточить.
Drills are worn off irregularly. It should be sharpened prior to developing into excessive wear.
Usure irrgulire du foret. Il faut raffter le foret avant que lusure ne soit trop importante.
(2) Переточка / Resharpening / Rafftage
a) Заточить угол при вершине в зависимости от применения (рис 8).
Grind the correct point angle to suit your application (figure 8).
Affter un angle de pointe adapt votre application (fig. 8)
b) Проверте имеют ли обе главные режущее кромки одинаковый угол. Если угол при вершине составляет 130° , то каждая режущая
кромка должна быть 65° ( рис 8 ).
Check that both cutting lips have the same angle. On a 130° point, each lip should be 65° toward the axis. The point
must be on center, i.e., the chisel edge must produce cutting lips of equal length (figure 8).
Vrifier que les 2 artes de coupe principales ont le mme angle. Pour un angle de pointe de 130°, chaque arte principale doit avoir
un angle de 65° (fig. 8)
c) Первичное затылочное шлифование и вторичный задний угол (рис. 9)
Grind Primary relief and Secondary clearance (figure 9).
Afftage des dpouilles primaires et secondaires.
d) Шлифовка подточенной перемычки (рис. 10).
Grind web thinning (figure 10).
Amincissement de lme (fig. 10).
i Рис. 8
Fig. 8
Fig. 8
242
Рис. 9
Fig. 9
Fig. 9
info@arno-tools.ru
www.arno-tools.ru
Рис. 10
Fig. 10
Fig. 10
242